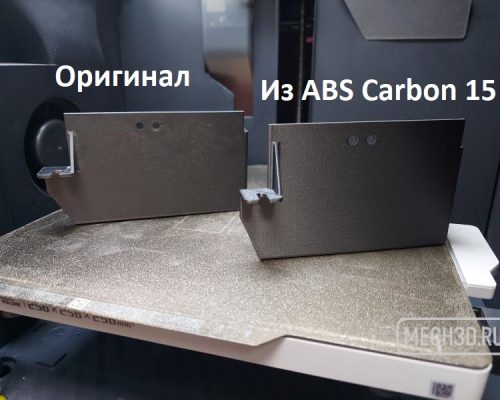
ABS Carbon 15 — материал для 3D-печати при высоких температурах
Как мы выбирали материал для 3D-печати деталей при высоких температурах
Современные 3D-принтеры позволяют изготавливать не только декоративные, но и функциональные детали, способные выдерживать серьёзные нагрузки и нагрев. Однако выбор правильного материала играет решающую роль. В этой статье разберём, какой пластик использовать, если изделие работает при температуре до 120 °C, и как правильно настроить принтер для стабильного результата.
Выбор термостойкого пластика для 3D-печати: наш опыт с ABS Carbon 15
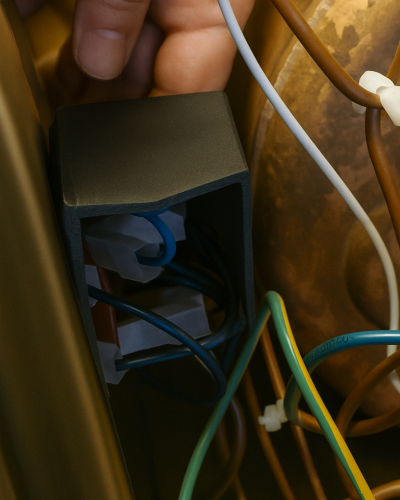
В рамках проекта мы изготавливали защитную коробку для проводов внутри бойлера, установленного рядом с котлом. Деталь должна выдерживать длительный нагрев, не деформироваться и оставаться электрически безопасной. Ниже — как мы искали материал, чем руководствовались, что не подошло и почему в итоге выбрали ABS Carbon 15. Плюс — подробный разбор реальной проблемы усадки и способы её победить
Условия эксплуатации и критерии выбора
- Температура: до 100–120 °C (контакт с горячим воздухом/поверхностями).
- Ограниченное пространство: внутри бойлера, возможна влажность.
- Назначение: электротехническая коробка — критичны термостойкость, изоляция, стабильность формы.
- Принтер: Bambu Lab PS1 без аппаратных доработок.
Какие материалы рассматривали
ABS / ASA
HDT: ~95–105 °C. Плюсы: прочные, изолирующие, недорогие. Минусы: на грани при длительных 110–120 °C, нужна закрытая камера. Вывод: допустимы, если поверхность < 100 °C.PC (поликарбонат)
HDT: 115–130 °C. Плюсы: высокая термостойкость, ударопрочность. Минусы: сложнее печатать: сопло 260–280 °C и тёплая камера 60–70 °C. Вывод: оптимален по температуре, но требователен к оборудованию.PC+ABS / PC+PBT композиты
HDT: 120–135 °C. Плюсы: баланс стабильности ABS и жаростойкости PC. Минусы: дороже, нуждаются в настройках. Вывод: отличный компромисс, если есть опыт.PA (нейлон), особенно PA-GF
HDT: 130–140 °C. Плюсы: держит жар, влагу, механические нагрузки. Минусы: сильно гигроскопичен, требует сушки, возможна усадка. Вывод: подходит, но сложнее в быту.Материалы, которые сразу исключили
- PLA / PLA+ — размягчается при 55–60 °C.
- PETG — теряет жёсткость уже при 80–85 °C.
Почему остановились на ABS Carbon 15
ABS Carbon 15 — это ABS с добавлением мелкого углеволокна. По сравнению с обычным ABS он даёт:- выше жёсткость и лучшую стабильность размеров;
- меньшую усадку и меньшее коробление;
- хорошую печатаемость на Bambu Lab PS1 при закрытой камере (без доработок).
Быстрые рекомендации по материалам (резюме)
| Условие | Что выбрать |
|---|---|
| Температура < 100 °C, важна изоляция | ABS «Керамика» (минерально-наполненный ABS) |
| Температура 100–115 °C, нужна стабильность формы | ABS Carbon 15 |
| Частые перепады и вибрации | ABS Carbon 15 (жёстче, меньше плывёт) |
| До 120 °C у металлических элементов | ABS-Carbon на грани; рассмотреть PC/PC+ABS |
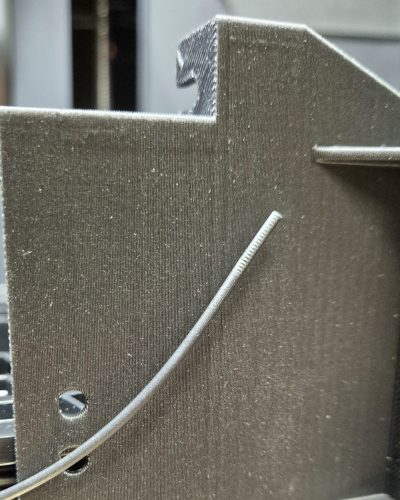
Настройки печати под Bambu Lab PS1 (Bambu Studio)
- Сопло: 255–260 °C (первый слой 260 °C).
- Стол: 100–110 °C (далее 95–100 °C).
- Камера: закрытая, внутри ~45–50 °C.
- Обдув: 0–10% (на мостах до 15%).
- Скорость: 40–50 мм/с; первый слой 20–25 мм/с.
- Высота слоя: 0,2 мм; периметры ×3; верх/низ 5/4 слоёв; инфилл 25% (сетка/гироид).
- Сопло: желательно закалённое (углеволокно изнашивает латунь).
Реальная проблема: усадка ABS Carbon 15 и как мы её победили
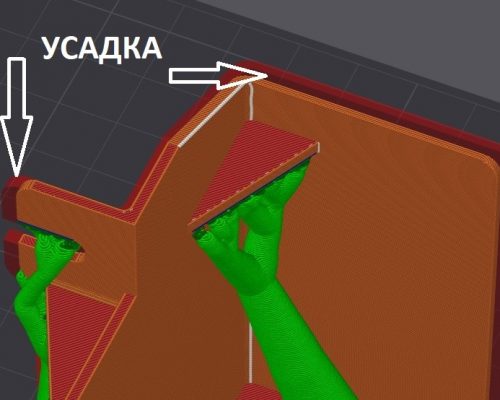
На первой итерации мы печатали корпус горизонтально — дном на столе, высокая стенка вверх. Нижние слои были «заперты» горячим столом, верх быстрее остывал. Это вызвало линейную усадку до 5 мм по длине. Деталь получалась короче чертежа, при этом углы тянуло внутрь. Горизонтальная ориентация усиливает усадку: нижняя часть горячая, верх остывает — коробление и минус по размеру.Шаги, которые сработали
- Сменили ориентацию. Поставили деталь на «спинку» (почти вертикально) и чуть наклонили на 5–10°. Теперь усадка «уходит» по Z, а габариты по X/Y сохраняются.
- Закрыли камеру и снизили обдув. Внутри 45–50 °C, обдув 0–5% — меньше термошока и внутренних напряжений.
- Подправили температуры/скорости. Стол 105 °C → 95 °C после 3–5 слоёв; сопло стабильно 260 °C; скорость ≤ 50 мм/с.
- Добавили BRIM и древовидные поддержки «от стола». BRIM 8–10 мм фиксирует основание, поддержка стабилизирует нависания. Для лёгкого съёма: зазор XY 0.45 мм, сверху/снизу 0.25 мм, диаметр ветвей 2.5–3 мм.
- Включили компенсацию усадки в профиле. В материале выставили Компенсация усадки = 105% — слайсер печатает с увеличением, и после охлаждения размеры сходятся с чертежом.
Если у вас уже есть измерения — как быстро посчитать масштаб
Формула:Масштаб (%) = 100 × (Нужный размер / Фактический). Пример: нужно 115 мм, напечаталось 110 мм → масштаб по оси X ≈ 104–105%. В Bambu Studio снимите «Пропорционально» и задайте масштаб отдельно по X/Y.
Чек-лист против усадки
- Камера закрыта, внутри ~45–50 °C.
- Обдув слоёв 0% (мосты ≤ 15%).
- Сопло 255–260 °C, стол 100–110 °C → 95–100 °C.
- Ориентация вертикальная, лёгкий наклон 5–10°.
- BRIM 8–10 мм + древовидные поддержки «от стола».
- Компенсация усадки в профиле материала 101–105% (по замерам).
Результат
После внедрения шагов выше деталь получилась геометрически точной (отклонение ≤ 0.2 мм), без трещин и «рёбер» от усадки, с матовой прочной поверхностью. В эксплуатации рядом с бойлером коробка остаётся стабильной при 110 °C и выдерживает кратковременные пики температуры. Финал: точное соответствие чертежу и стабильность при нагреве.Итоговые рекомендации
- Для 100–115 °C без доработок принтера — начинайте с ABS Carbon 15.
- Если температура стабильно 115–120 °C и выше — рассматривайте PC или PC+ABS.
- Сразу закладывайте борьбу с усадкой: ориентация, тёплая камера, умеренные скорости, BRIM/поддержки и компенсация масштаба.