
Как настроить ретракт в 3D-печати, чтобы не было соплей
Ретракт – ключ к чистой 3D-печати без нежелательных ниток и соплей. Неправильная настройка приводит к дефектам. Здесь вы найдете конкретные советы, как настроить ретракт правильно и быстро.
Что такое ретракт и почему появляются сопли
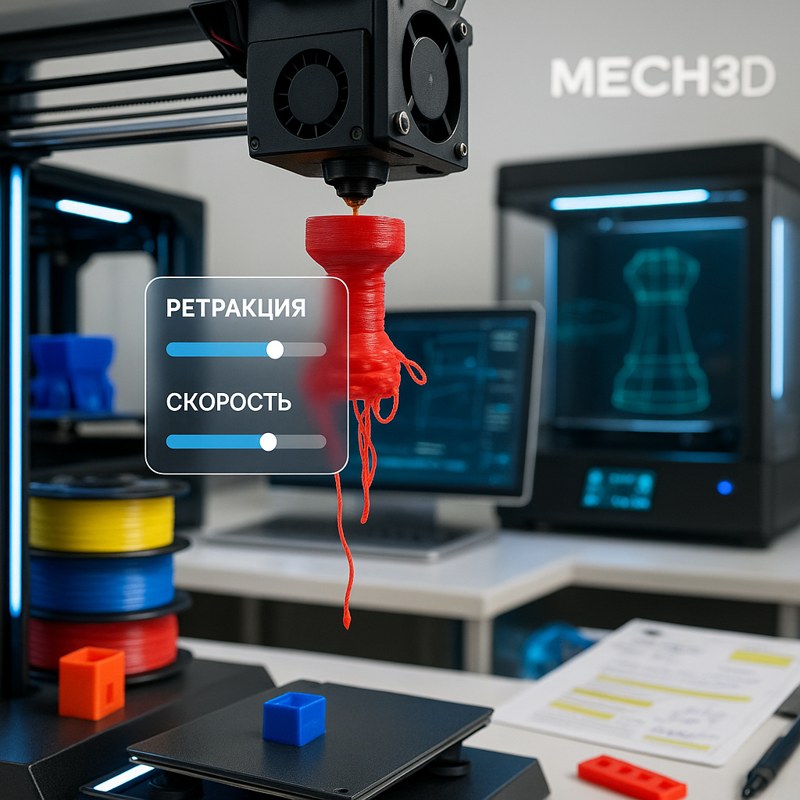
Ретракт — это отвод филамента назад в сопло на время перемещений принтера без печати. Это уменьшает давление внутри экструдера и снижает вытекание расплавленного пластика. Сопли появляются, когда пластик продолжает вытекать во время перемещений.
Главная причина соплей — неправильная длина и скорость ретракта, а также температура печати и тип филамента.
Оптимальная длина ретракта
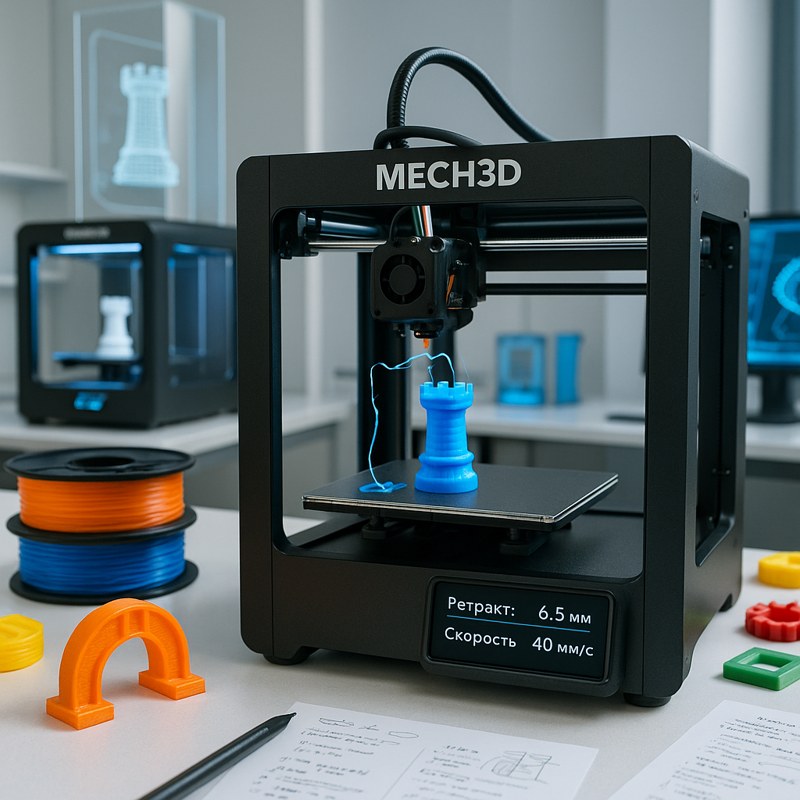
Для большинства прямоприводных экструдеров длина ретракта варьируется от 0,5 до 2 мм. Для боуден-систем обычно используется 4–7 мм. Если длина слишком мала, пластик не отводится полностью, появляются сопли.
Совет: начинайте с длины 1-2 мм для прямоприводного и 5 мм для боуден. Затем корректируйте на 0,5 мм, наблюдая за результатом.
Скорость ретракта — важный параметр
Слишком медленный ретракт не успевает вовремя убрать пластик — остатки выступают на поверхности. Слишком быстрый может вызвать пропуски подачи или повреждение нити.
Оптимальная скорость — 25-60 мм/с для прямоприводных и 40-80 мм/с для боуден.
Температура печати и ее влияние
Высокая температура увеличивает текучесть пластика и провоцирует сопли, даже с правильным ретрактом. Понизьте температуру в пределах рекомендуемого диапазона для вашего филамента и отслеживайте результат.
Дополнительные настройки и советы
- Включите дополнительный рестарт (extra prime): небольшой податок филамента после ретракта устраняет пустоты.
- Настройте расстояние перехода (travel): избегайте движения через открытые зоны модели, чтобы меньше тянуть нить.
- Используйте функцию Z-hop: подъем сопла во время перемещений помогает избежать железных соплей на поверхности.
Общие ошибки при настройке ретракта
- Слишком длинный ретракт вызывает заедание и может привести к пробуксовке экструдера.
- Чрезмерная скорость ретракта делает подачу нестабильной.
- Неучёт типа филамента: разные материалы требуют разной длины и скорости.
Как проверять результат
После каждого изменения параметров печатайте тестовый кубик или стандартный ретракт-тест. Обратите внимание на наличие нитей, качество поверхности и пропуски подачи.
Подстройка ретракта — это баланс между длиной, скоростью и температурой. Правильно настроенный ретракт значительно улучшит качество ваших моделей.
Вывод
Чтобы не было соплей, настройте ретракт так: выберите правильную длину, соответствующую вашему типу экструдера, оптимальную скорость и поддерживайте температуру на нижней границе рекомендуемой. Не забывайте про дополнительные функции – они тоже помогают убрать нежелательные нитки. Проверьте изменения на тестах и корректируйте параметры постепенно.