Оптимальные настройки для PETG в Bambu Studio: избавляемся от ряби и впадин на полусферах
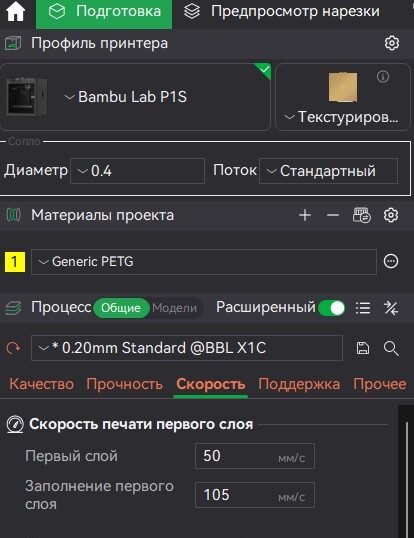
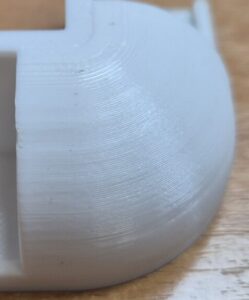
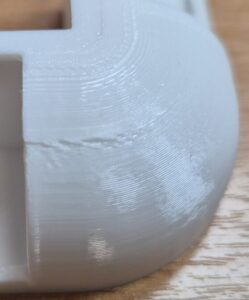
PETG — прочный и устойчивый материал для 3D-печати, особенно популярен в аддитивном производстве. Однако при печати деталей с криволинейными формами, особенно полусферами, пользователи сталкиваются с такими дефектами, как ряби, впадины и микротрещины. Это чаще всего вызвано неверной настройкой обдува, скоростей и температуры.
В этом материале мы делимся проверенными настройками для PETG в Bambu Studio, которые помогут избежать типичных проблем при производстве методом послойного наплавления (FDM).
PETG действительно чувствителен к обдуву, особенно на малых деталях и криволинейных поверхностях, как у тебя на фото. У него склонность к трещинам, ряби и хрупкости, если обдув слишком сильный.
Ниже дам чёткие рекомендации специально под PETG, чтобы избежать избыточного охлаждения и ряби на полусферах, как в твоём случае.
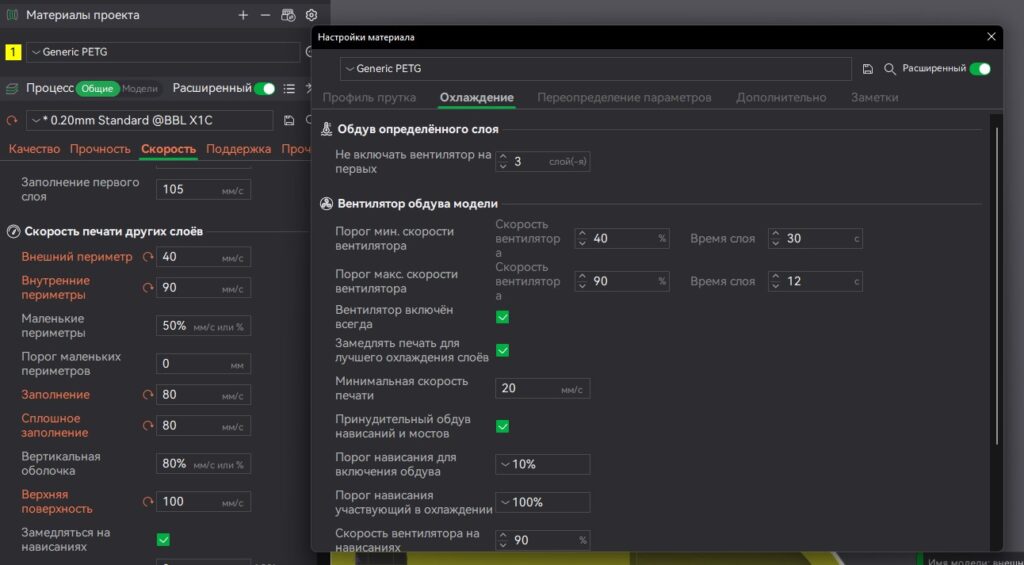
Рекомендуемые настройки охлаждения для пластика PETG в меню Bambu Studio — Настройки материала:
Параметр | Что поставить | Почему |
Порог мин. скорости вентилятора | 30% | Оставь, как есть — нормально |
Порог макс. скорости вентилятора | 40% | PETG не любит сильный обдув — он трескается, становится ломким |
Вентилятор включён всегда |
| |
Замедлять печать для лучшего охлаждения |
| |
Минимальная скорость печати | 15 мм/с | Позволит лучше охлаждаться мелким слоям без избыточного обдува |
Принудительный обдув нависаний и мостов |
| |
Порог нависания для включения обдува | 30% | Слишком рано включает вентилятор — увеличивает риск дефектов на полусферах |
Порог нависания с охлаждением | 80% | Позволит охлаждать только действительно критичные участки |
Минимальная скорость печати | 15 мм/с | Отлично для PETG |
Принудительный обдув нависаний и мостов |
| Нужен |
Порог нависания для включения обдува | 30–35% | 25% = слишком чувствительно → вентилятор включается рано |
Порог нависания, участвующий в охлаждении | 75% | Сбалансировано |
Скорость вентилятора на нависаниях | 80% (макс 90%) | Сбалансировано |
Смещение времени запуска вентилятора | 0 с — Ок | Оставить так |
Вспомогательный вентилятор | 0% — Ок | Если он у тебя физически есть — можно поднять до 30–40% |
Настройки скорости печати
Правильный подбор скорости экструзии — залог точности и отсутствия дефектов при 3D-печати прототипов и фигур сложной геометрии. Для PETG пластика уменьшения скорости внешних стенок снизит вероятность появления трещин и ряби на сферических поверхностях
Разбор и рекомендации по Скорости для пластика PETG в меню Bambu Studio:
| Параметр | Обычно стоит | Рекомендация для PETG | Комментарий |
| Внешний периметр | 100 мм/с | 🔽 30–40 мм/с | Ключевой! Высокая скорость = рябь, плохая адгезия |
| Внутренние периметры | 100 мм/с | 🔽 60–80 мм/с | Можно оставить быстрее внешних |
| Маленькие периметры | 50% | ✅ OK | Работает нормально |
| Порог маленьких периметров | 0 мм | ✅ OK | Можно оставить, или 5 мм если мелкие детали |
| Заполнение | 100 мм/с | 🔽 60–80 мм/с | PETG может не успевать плавно лечь |
| Сплошное заполнение | 100 мм/с | 🔽 40–60 мм/с | Иначе перегрев, рябь, неплотная структура |
| Вертикальная оболочка | 80% | ✅ OK | Можно оставить |
| Верхняя поверхность | 100 мм/с | 🔽 30–40 мм/с | Особенно важна для качества финиша |
🧱 Скорость нависаний:
| Уровень нависания | Обычно стоит | Рекомендация |
| 10% | 0 мм/с | ❌ Ноль = отключено |
| 25% | 50 мм/с | 🔽 до 30–40 мм/с |
| 50% | 30 мм/с | ✅ Отлично |
| 75% | 10 мм/с | 👍 Идеально для резких свесов |
| 100% | 10 мм/с | ✅ Можно оставить |
ИТОГ, эти настройки дадут:
- Чистую поверхность
- Меньше ряби
- Нет соплей и натяжек